FAQs

Automatisierte Prozesse arbeiten mit definierten Positionen und Bewegungsabläufen. Die Lötspitze muss deshalb Lötstelle und Anschluss reproduzierbar kontaktieren. Bei K-Lötspitzen mit Nut beeinflusst die Geometrie zusätzlich, wie Lot im Arbeitsbereich der Spitze bereitgehalten und an der Lötstelle eingesetzt werden kann.

Die Breite sollte zur Geometrie und Anordnung der Anschlüsse sowie zum verfügbaren Bauraum passen. Zusätzlich müssen Kontaktfläche, Wärmebedarf und benötigte Lotmenge berücksichtigt werden. Eine möglichst breite oder schmale Spitze ist daher nicht grundsätzlich die bessere Lösung.

Nein. Schlepplöten ist eine mögliche Prozessführung, beispielsweise bei Anschlussreihen. K-Spitzen mit Nut können je nach Geometrie auch für einzelne Lötstellen eingesetzt werden, wie die Anwendungen an Mikroschaltern und Ultraschallsensoren zeigen.

In der Nut kann Lot im Arbeitsbereich der Lötspitze bereitgehalten werden. Dieses Lot lässt sich je nach Anwendung während einer geführten Bewegung oder an einer einzelnen Lötstelle einsetzen. Breite und Tiefe der Nut müssen dabei zur jeweiligen Lötaufgabe passen.

K-Lötspitzen mit Nut eignen sich je nach Ausführung unter anderem für Anschlussreihen, Steckverbinder, Mikroschalter und Sensoranschlüsse. Die passende Variante richtet sich nach Lötstellengeometrie, Wärmebedarf, benötigter Lotmenge und Bewegungsablauf.

Lötspitzen mit Nut für vielseitige Anwendungen beim automatisierten Löten

Beim automatisierten Löten muss die Lötspitze nicht nur ausreichend Wärme auf die Lötstelle übertragen. Ihre Geometrie beeinflusst auch, wie das Lot an der Lötstelle bereitgestellt wird, wie die Spitze geführt werden kann und welche Anschlussformen sich damit bearbeiten lassen.

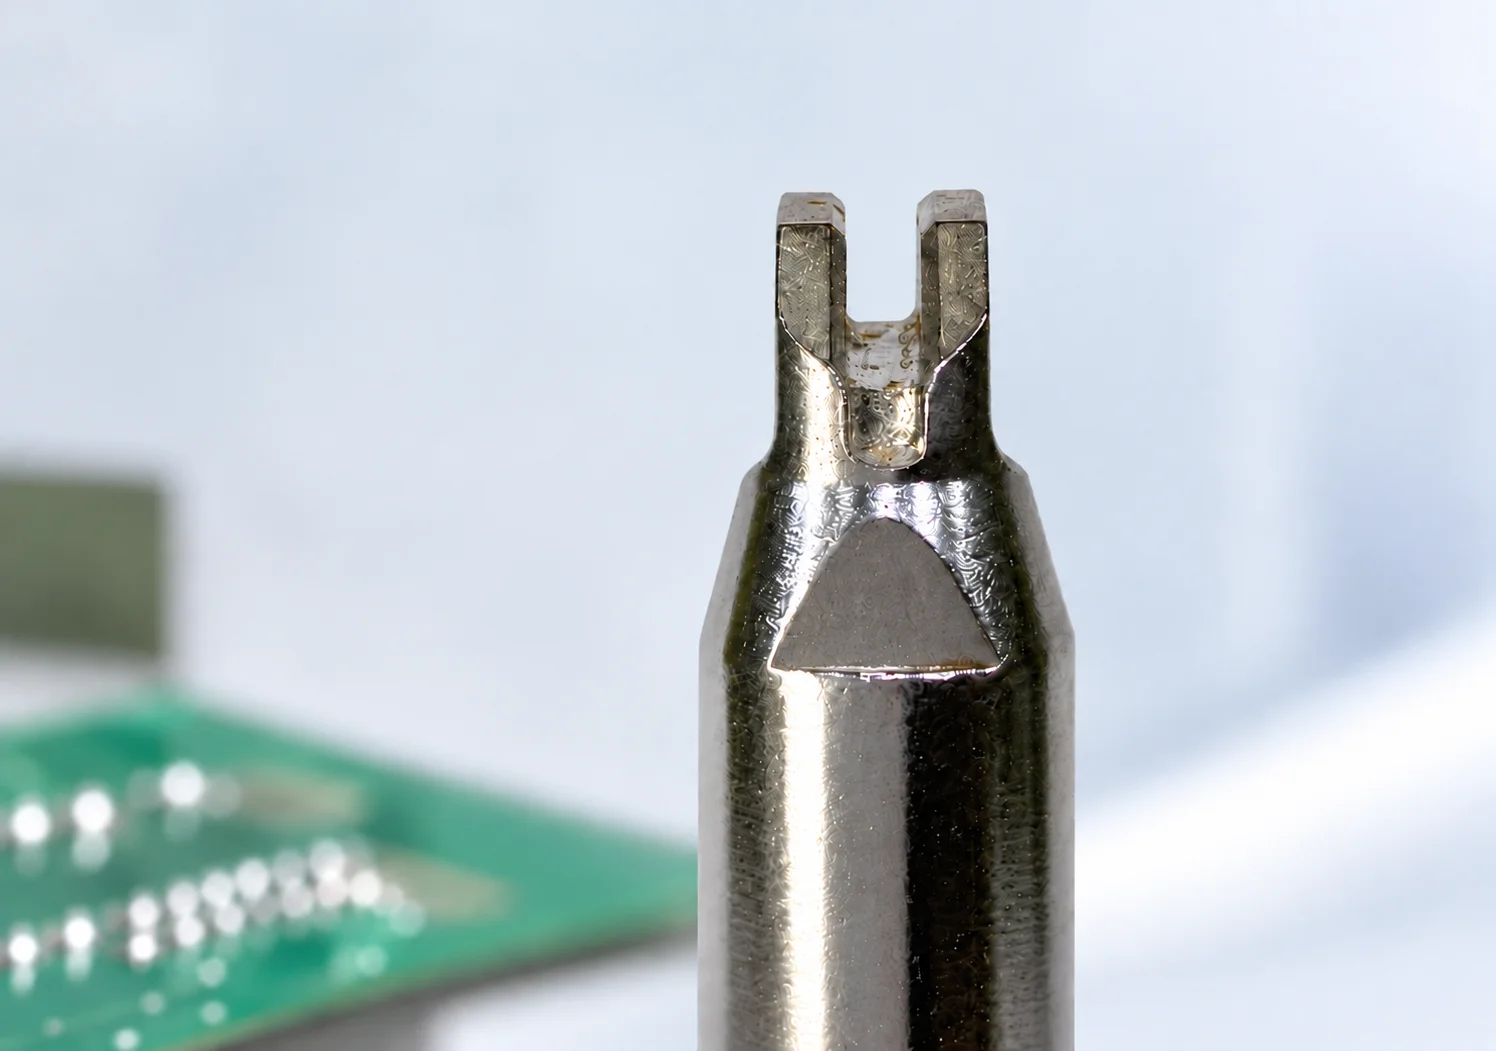
Für die hier gezeigten automatisierten Anwendungen kommen spezielle HAKKO K-Lötspitzen mit Nut beziehungsweise konkaver Vertiefung zum Einsatz. Sie sind von der klassischen K-Form zu unterscheiden und erweitern die Möglichkeiten insbesondere dort, wo neben der Wärmeübertragung auch Lot im Arbeitsbereich der Spitze bereitgehalten werden soll.

Dadurch eignet sich diese Spitzengeometrie für unterschiedliche Anwendungen. Die Beispiele reichen von Anschlussreihen und Steckverbindern bis zu Mikroschaltern und Ultraschallsensoren.

Die Anwendung bestimmt Geometrie und Abmessungen der K-Form

Nicht jede Lötstelle stellt die gleichen Anforderungen an eine Lötspitze. Anschlussabstand, Bauteilgeometrie, Zugänglichkeit, Wärmebedarf und die Art der Lotzuführung unterscheiden sich teilweise deutlich.

HAKKO bietet deshalb für automatisierte Lötprozesse verschiedene Spitzenvarianten mit Nut an. Im HAKKO Sortiment werden diese als K-Form mit Nut geführt.

Die Vertiefung übernimmt dabei eine wichtige Funktion. Sie ermöglicht es, Lot im Bereich der Lötspitze aufzunehmen und für die eigentliche Verbindung bereitzuhalten. Je nach Anwendung kann dies sowohl bei einer geführten Bewegung entlang mehrerer Anschlüsse als auch bei einzelnen Lötstellen genutzt werden.

Entscheidend ist nicht allein die K-Geometrie. Auch Breite und Tiefe der Nut sowie die äußeren Abmessungen müssen zur jeweiligen Lötaufgabe passen.

Anschlussreihen gleichmäßig automatisiert löten

Eine typische Anwendung sind dicht angeordnete Anschlussreihen. Hier müssen mehrere Kontakte reproduzierbar erwärmt und mit Lot versorgt werden.

Bei den im HAKKO Anwendungsbeispiel gezeigten LCD-Anschlüssen wird eine K-Spitze mit Nut entlang der Kontakte geführt. Das in der Vertiefung bereitgehaltene Lot kann während dieser Bewegung an die einzelnen Lötstellen übertragen werden.

Für einen stabilen Prozess müssen Spitzengeometrie und Bewegung auf die Anschlussreihe abgestimmt sein. Relevant sind unter anderem:

  • Abstand und Geometrie der Anschlüsse
  • Breite der Lötspitze und der Nut
  • Kontaktfläche zur Lötstelle
  • Wärmebedarf
  • Verfahrgeschwindigkeit
  • verfügbare Lotmenge

Das Schlepplöten ist in diesem Fall die geeignete Bewegungsstrategie. Im Mittelpunkt steht jedoch die Anwendung, bei der eine Reihe von Kontakten innerhalb eines reproduzierbaren automatisierten Ablaufs verlötet wird.

Unterschiedliche Steckverbinder mit passender Spitzenbreite bearbeiten

Auch bei Steckverbindern zeigt sich, warum die Dimensionierung der K-Form entscheidend ist. Bei einem zweireihigen Steckverbinder kommt im gezeigten Anwendungsbeispiel eine breitere Spitzenvariante zum Einsatz. Dadurch kann die Spitzengeometrie an die Breite und Anordnung der Kontakte angepasst werden.

Ein weiteres Beispiel ist die Bearbeitung eines SMD-Steckverbinders mit einer schmaleren Variante.

Damit wird ein wichtiger Grundsatz der automatisierten Löttechnik deutlich: Nicht eine bestimmte Spitzenbreite eignet sich für alle Steckverbinder. Die Dimensionierung muss zur tatsächlichen Anschlussgeometrie passen.

Eine breitere Spitze kann bei entsprechenden Kontaktanordnungen Vorteile bieten. Ist sie für die vorhandene Lötstelle jedoch zu groß, können Zugänglichkeit und Abstand zu benachbarten Strukturen problematisch werden. Eine zu kleine Variante kann dagegen die gewünschte Kontaktierung oder Lotbereitstellung erschweren.

Die verschiedenen Beispiele zeigen, wie sich innerhalb derselben Spitzenfamilie unterschiedliche Abmessungen gezielt an die jeweilige Anwendung anpassen lassen.

Mikroschalter mit einer K-Lötspitze mit Nut löten

Das Einsatzspektrum beschränkt sich nicht auf längere Anschlussreihen.

Bei einem Mikroschalter zeigt das zweite HAKKO Anwendungsbeispiel, wie die Nut der Spitze auch an einer einzelnen, räumlich begrenzten Lötstelle genutzt werden kann. In der Vertiefung kann Lot bereitgehalten werden. Die Lötspitze wird anschließend so an den Anschluss geführt, dass die benötigte Wärme und das Lot an die Verbindung übertragen werden können.

Gerade bei solchen Anwendungen sind die Geometrie und Position der Lötstelle entscheidend. Die Nut muss zur Anschlussform passen, während gleichzeitig eine sichere Kontaktierung der zu verlötenden Bereiche möglich sein muss.

Das Beispiel verdeutlicht, dass die K-Form nicht ausschließlich für Schlepplötprozesse vorgesehen ist. Ihre spezielle Geometrie kann auch bei einzelnen Anschlussstellen Vorteile bieten.

Ultraschallsensoren mit einem definierten Lotbad löten

Ein weiteres Anwendungsbeispiel ist das Löten eines Ultraschallsensors.

Hier wird die Nut der Lötspitze genutzt, um im Bereich der Spitze ein kleines Lotbad zu bilden. Dieses Lot steht anschließend unmittelbar an der Lötstelle zur Verfügung.

Für die Prozessauslegung ist dabei entscheidend, dass sowohl das Lotbad als auch die Kontaktierung reproduzierbar entstehen. Spitzenposition, Wärmeübertragung, Lotmenge und Kontaktzeit müssen deshalb auf die konkrete Anschlussgeometrie abgestimmt werden.

Das Beispiel zeigt besonders deutlich, dass eine Lötspitze im automatisierten Prozess mehr leisten kann als nur Wärme zu übertragen. Ihre Geometrie kann auch beeinflussen, wie Lot aufgenommen, bereitgehalten und an der Lötstelle eingesetzt wird.

Warum die Nut bei der K-Form entscheidend ist

Die Besonderheit der in den automatisierten Anwendungen eingesetzten K-Spitzen liegt in ihrer Nut beziehungsweise konkaven Vertiefung.

Die Nut ermöglicht es, Lot im Arbeitsbereich der Spitze aufzunehmen und für den Lötvorgang bereitzuhalten. Je nach Lötaufgabe kann dieses Lot anschließend während einer Bewegung entlang von Anschlüssen oder gezielt an einer einzelnen Verbindung eingesetzt werden.

Wie viel Lot tatsächlich benötigt wird, lässt sich jedoch nicht allein über die Größe der Nut bestimmen. Auch Lotdurchmesser, Lotzuführung, Lötstellengeometrie, Temperatur, Kontaktzeit und Prozessbewegung beeinflussen das Ergebnis.

Die Vertiefung ist daher kein Ersatz für eine definierte Prozessauslegung. Sie erweitert vielmehr die Möglichkeiten, Lot und Wärme für bestimmte Anwendungen gezielt an der Lötstelle zusammenzuführen.

D-Form und K-Lötspitzen erfüllen unterschiedliche Anforderungen

Die D-Form, die klassische K-Form und die für die gezeigten automatisierten Anwendungen eingesetzten K-Spitzen besitzen unterschiedliche Geometrien und damit unterschiedliche Einsatzschwerpunkte.

Die D-Form bietet eine flache Kontaktfläche und eignet sich unter anderem für einzelne Anschlüsse, größere Lötpads, Leitungen sowie Punkt- und Schlepplötprozesse. Die hier gezeigten K-Varianten verfügen dagegen über eine Nut beziehungsweise konkave Vertiefung. Dadurch kann Lot im Arbeitsbereich der Spitze aufgenommen und für den Lötvorgang bereitgehalten werden. Das ermöglicht Anwendungen an Anschlussreihen, Steckverbindern, Schaltern oder Sensoranschlüssen.

Welche Spitzenform geeigneter ist, hängt von der konkreten Lötstelle und dem geplanten Prozess ab.

Anwendungen der D-Form
Erfahren Sie mehr über Anwendungen der D-Form beim automatisierten Löten

Die passende K-Form für den automatisierten Lötprozess auswählen

Die gezeigten Anwendungsbeispiele zeigen, wie unterschiedlich die Anforderungen an eine Lötspitze sein können. Eine LCD-Anschlussreihe stellt andere Anforderungen als ein zweireihiger Steckverbinder, ein Mikroschalter oder ein Ultraschallsensor.

Für die Auswahl sollten deshalb insbesondere folgende Faktoren berücksichtigt werden:

  • Geometrie und Abmessungen der Lötstelle
  • Anzahl und Anordnung der Anschlüsse
  • Zugänglichkeit
  • benötigte Kontaktfläche
  • Wärmebedarf der Verbindung
  • erforderliche Lotmenge
  • Art der Lotzuführung
  • Bewegungsablauf
  • Prozess- und Taktzeit
  • Positionier- und Bauteiltoleranzen

Erst aus dem Zusammenspiel dieser Kriterien lässt sich ableiten, welche Spitzengeometrie und Dimensionierung für die jeweilige Anwendung geeignet sind.

HAKKO bietet für automatisierte Lötprozesse verschiedene K-Spitzen mit unterschiedlichen Nut- und Außenabmessungen. Dadurch lässt sich die Spitze gezielt auf die jeweilige Anschlussgeometrie und Prozessaufgabe abstimmen.

Hakko Roboterlöteinheit
Mehr zur Hakko Roboterlöteinheit FU-500/FU-601 erfahren Sie hier:

Von der Anwendung zur passenden Lötspitze

Die gezeigten Beispiele machen deutlich, dass sich die Auswahl einer K-Lötspitze mit Nut nicht allein über die Frage „Punkt- oder Schlepplöten?“ beantworten lässt.

Entscheidend ist zuerst die Anwendung.

Müssen mehrere Anschlüsse innerhalb einer kontinuierlichen Bewegung bearbeitet werden, kann Schlepplöten die geeignete Prozessführung sein. Bei einem Mikroschalter oder Ultraschallsensor kann dagegen die Möglichkeit relevant sein, Lot in der Nut bereitzuhalten und gezielt an einer einzelnen Lötstelle einzusetzen.

Die große Auswahl unterschiedlicher HAKKO Lötspitzen schafft die Möglichkeit, diese Parameter gezielt auf die jeweilige automatisierte Lötaufgabe abzustimmen.

Wir beraten Sie gerne bei der Auswahl der passenden HAKKO Lötspitzen für Ihre automatisierten Lötprozesse