FAQs

Wichtig sind Größe und Geometrie der Lötstelle, thermische Masse, Zugänglichkeit und benötigte Kontaktfläche. Auch Taktzeit und Prozessstabilität sollten berücksichtigt werden. Die D-Form muss ausreichend Wärme übertragen, ohne benachbarte Bauteile oder Strukturen zu beeinträchtigen.

Eine passend dimensionierte D-Form unterstützt durch ihre definierte Kontaktfläche eine gleichmäßige Wärmeübertragung. In automatisierten Serienprozessen kann dies zu reproduzierbaren Lötbedingungen beitragen. Entscheidend bleibt das Zusammenspiel mit Temperatur, Kontaktzeit, Lotzuführung und Bewegungsablauf.

Ja. Die Lötspitzenform D kann sowohl für einzelne punktuelle Lötstellen als auch für Schlepplötprozesse eingesetzt werden. Beim Punktlöten wird die Spitze gezielt an einer Lötstelle positioniert, beim Schlepplöten entlang mehrerer geeigneter Anschlüsse geführt. Welche Methode sinnvoll ist, hängt von Bauteilgeometrie, Anschlussanordnung und Prozessanforderungen ab.

Mehr zu den Unterschieden zwischen beiden Verfahren erfahren Sie im Beitrag Punktlöten vs. Schlepplöten beim Roboterlöten.

Durch ihre flache Geometrie kann eine D-Form eine größere Kontaktfläche zur Lötstelle herstellen als eine sehr feine konische Spitze. Dadurch lässt sich Wärme effizient in Pad, Anschluss oder Leitung übertragen. Die Lötspitze sollte jedoch nicht größer gewählt werden als für die jeweilige Lötstelle erforderlich.

Die D-Form eignet sich unter anderem für das Löten von Chip-Bauteilen, größeren Pads und Anschlüssen sowie für Punkt- und Schlepplötprozesse. Auch Leitungen und verschiedene Terminalgeometrien können mit einer passend dimensionierten Meißelform bearbeitet werden. Entscheidend ist, dass Breite und Kontaktfläche der Lötspitze zur jeweiligen Lötstelle passen.

Lötspitze in Meißelform für vielseitige Anwendungen beim automatisierten Löten

Beim automatisierten Löten entscheidet nicht allein das Roboterprogramm über die Qualität des Prozesses. Auch die Lötspitze muss zur jeweiligen Lötstelle passen. Ihre Form bestimmt, wie die Wärme übertragen wird, welche Kontaktfläche zur Verfügung steht und wie die Lötstelle angefahren werden kann.

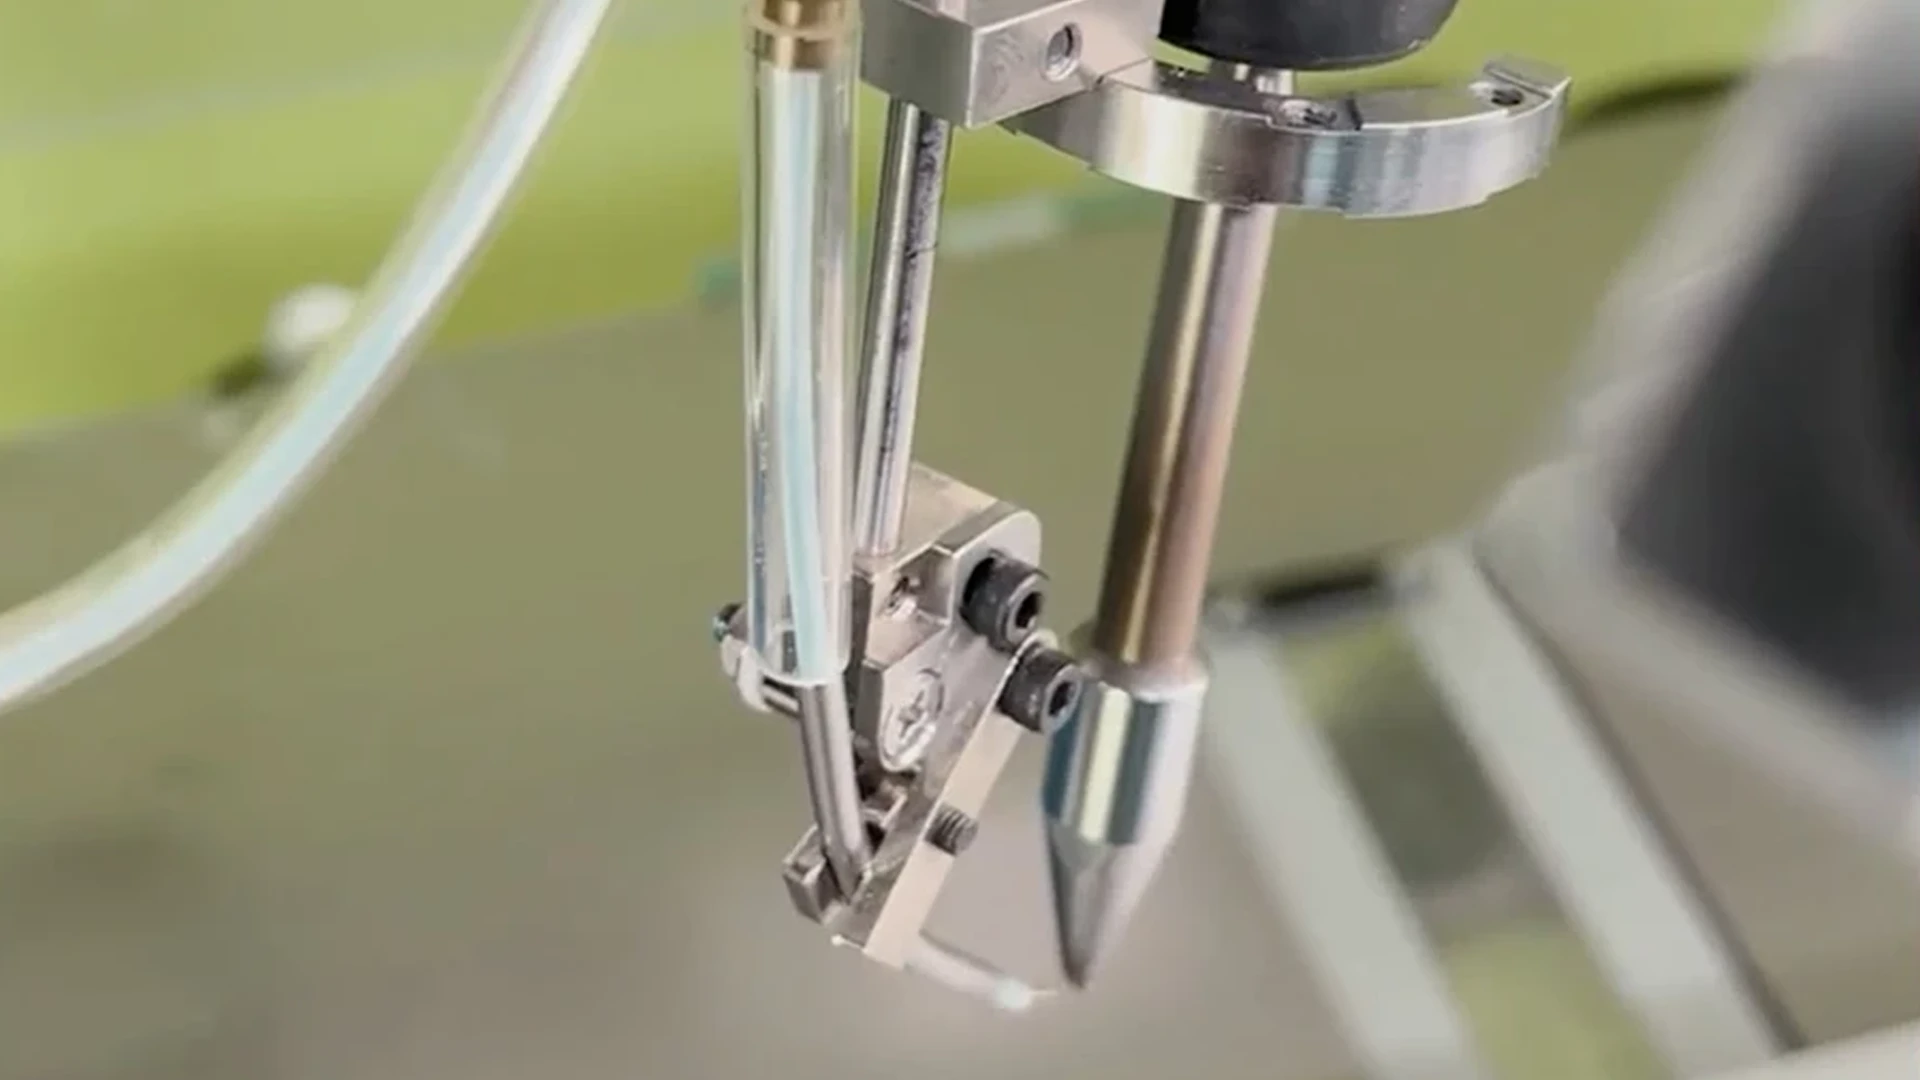
Die HAKKO Lötspitzenform D, häufig auch als Meißelform bezeichnet, gehört zu den vielseitig einsetzbaren Spitzengeometrien. Durch ihre flache Form kann sie je nach gewählter Breite eine große Kontaktfläche zur Lötstelle herstellen. Sie eignet sich dadurch für unterschiedliche Anwendungen, von punktuellen Lötstellen an Anschlüssen und größeren Pads bis zu Schlepplötprozessen an gleichmäßig angeordneten Kontakten.

Gerade beim Roboterlöten zeigt sich damit ein wichtiger Grundsatz: Nicht eine möglichst feine Lötspitze ist entscheidend, sondern eine Spitzengeometrie, die zur konkreten Anwendung und zum Wärmebedarf der Lötstelle passt.

Die Lötaufgabe bestimmt die passende D-Form

Die Lötspitzenform D ähnelt einem kleinen Meißel beziehungsweise einem flachen Schraubendreher. Im Vergleich zu einer konischen Lötspitze kann sie mit einer größeren Fläche an der Lötstelle anliegen.

Diese Kontaktfläche ist für die Wärmeübertragung entscheidend. Je besser die Lötspitze an Pad, Anschluss oder Leitung anliegt, desto effizienter kann die benötigte Wärme eingebracht werden.

Das bedeutet jedoch nicht, dass eine möglichst große D-Form automatisch die beste Wahl ist. Die Abmessungen der Lötspitze müssen zur Lötstelle passen. Eine zu kleine Kontaktfläche kann die Erwärmung verzögern. Eine zu große Spitze kann dagegen benachbarte Bauteile oder Strukturen beeinträchtigen.

Für die Auswahl sind deshalb insbesondere folgende Faktoren relevant:

  • Größe und Geometrie der Lötstelle
  • thermische Masse von Bauteil und Leiterplatte
  • Zugänglichkeit der Lötstelle
  • erforderliche Kontaktfläche
  • Art der Lötbewegung
  • benötigte Prozesszeit

Damit wird die Auswahl der Lötspitze zu einem Bestandteil der Prozessauslegung.

Punktlöten an Anschlüssen und größeren Lötstellen

Eine typische Anwendung der D-Form ist das Punktlöten an Anschlüssen, Terminals und größeren Lötpads.

Bei THT-Lötstellen müssen Bauteilanschluss und Lötpad ausreichend erwärmt werden, damit das Lot die zu verbindenden Oberflächen benetzen und in die metallisierte Durchkontaktierung einfließen kann. Die flache D-Form bietet hierfür eine große Kontaktfläche. Dadurch kann die Wärme effizient auf Anschluss und Lötpad übertragen werden. Dies ist insbesondere bei Lötstellen relevant, die aufgrund ihrer Abmessungen oder thermischen Masse einen höheren Wärmebedarf aufweisen.

Das ist insbesondere bei Lötstellen relevant, die aufgrund ihrer Abmessungen oder thermischen Masse einen höheren Wärmebedarf aufweisen. Auch bei Steckverbindern und vergleichbaren Anschlussgeometrien kann die D-Form ihre Stärke ausspielen. Die Lötspitze lässt sich gezielt an der Kontaktstelle positionieren und ermöglicht gleichzeitig eine ausreichend große Wärmeübertragungsfläche.

Das Anwendungsbeispiel zeigt, warum die Automatisierung eines Lötprozesses immer von der Lötstelle aus betrachtet werden sollte. Erst wenn Geometrie, Wärmeeintrag, Lotzuführung und Bewegungsablauf zusammenpassen, lässt sich ein stabiler Prozess aufbauen.

Schlepplöten mit der D-Form

Die D-Form kann nicht nur für einzelne Lötstellen eingesetzt werden. Ihre Geometrie eignet sich auch für Schlepplötprozesse. Dabei wird die Lötspitze entlang mehrerer Anschlüsse geführt. Anstatt jede Lötstelle vollständig separat zu bearbeiten, können geeignete Anschlussreihen innerhalb einer definierten Bewegung gelötet werden.

Voraussetzung dafür ist eine Lötstellengeometrie, bei der sich die Lötspitze kontrolliert entlang der Anschlüsse bewegen lässt. Gleichzeitig muss während der Bewegung eine ausreichende Wärmeübertragung erhalten bleiben.

Die breite Kontaktfläche der Meißelform kann diesen Prozess unterstützen. Entscheidend bleiben jedoch die konkrete Spitzenbreite, die Anordnung der Anschlüsse, die Lotzuführung und die Geschwindigkeit der Lötbewegung.

Punkt- und Schlepplöten
Erfahren Sie mehr über die Unterschiede zwischen Punkt- und Schlepplöten beim Roboterlöten

Leitungen und Anschlusskontakte mit der Meißelform löten

Die Einsatzmöglichkeiten der D-Form beschränken sich nicht auf Leiterplatten und Anschlussreihen. Auch bei Leitungen und verschiedenen Anschlusskontakten kann die größere Kontaktfläche sinnvoll genutzt werden.

Beim Vorverzinnen einer Leitung wird die Lötspitze so angelegt, dass ausreichend Wärme in den Leiter eingebracht werden kann. Während der kontrollierten Bewegung wird Lot zugeführt und auf der vorgesehenen Fläche verteilt.

Ein vergleichbares Prinzip gilt bei Anschluss- beziehungsweise Cup-Terminals. Hier müssen Leitung und Anschluss gleichzeitig ausreichend erwärmt werden, bevor das Lot zugeführt wird. Entscheidend ist eine gleichmäßige Wärmeübertragung auf beide Fügepartner.

Auch bei gitter- oder kreuzförmig angeordneten Verbindungen kann die D-Form Vorteile bieten. Solche Geometrien stellen beim automatisierten Löten besondere Anforderungen an Positionierung und Kontaktierung. Durch ihre flache Auflagefläche kann die D-Form den zu verlötenden Draht beziehungsweise Anschluss während des Lötvorgangs gezielt kontaktieren und so einen reproduzierbaren Prozess unterstützen.

Gerade solche Anwendungen verdeutlichen den Vorteil einer an die Lötstelle angepassten Spitzenform. Die D-Form stellt eine definierte Fläche zur Wärmeübertragung bereit und kann je nach Lötaufgabe unterschiedlich positioniert und geführt werden.

Die Lötspitze als wichtiger Parameter beim Roboterlöten

Beim Roboterlöten werden Positionen, Bewegungsabläufe und Prozesszeiten reproduzierbar vorgegeben. Deshalb muss auch die Geometrie der Lötspitze gezielt auf die jeweilige Lötstelle abgestimmt werden. Sie beeinflusst, wie gut die Lötstelle kontaktiert und die benötigte Wärme übertragen werden kann.

Eine ungeeignete Spitzenform lässt sich nicht einfach durch eine höhere Temperatur oder längere Kontaktzeit ausgleichen. Bei der Prozessauslegung sollten daher Lötstellengeometrie, Wärmebedarf, Zugänglichkeit und Spitzenform gemeinsam betrachtet werden.

Im HAKKO Roboterlötsystem übernimmt die FU-500 die definierte Lötdrahtzuführung, während die FU-601 die erforderliche Lötleistung bereitstellt. Das System unterstützt sowohl Punkt- als auch Schlepplötprozesse. Welche Lötspitze eingesetzt wird, richtet sich nach der jeweiligen Anwendung und den geometrischen sowie thermischen Anforderungen der Lötstelle.

Hakko Roboterlöteinheit
Mehr zur Hakko Roboterlöteinheit FU-500/FU-601 erfahren Sie hier: