Startseite » Blog » Punktlöten vs. Schlepplöten beim Roboterlöten
FAQs
Welche Zubehörlösungen bietet Hakko für Roboterlöten?
Hakko bietet unter anderem Slide Units, Tip Cleaner, Temperatursonden, N2-Adapter und verschiedene TX1- und TX2-Lötspitzen. Diese Komponenten unterstützen stabile, reproduzierbare Punkt- und Schlepplötprozesse.
Warum ist die Lötdrahtzuführung beim Roboterlöten wichtig?
Eine präzise Lötdrahtzuführung sorgt dafür, dass die richtige Lotmenge kontrolliert an die Lötstelle gelangt. Das unterstützt stabile Lötstellen und reproduzierbare Ergebnisse im automatisierten Lötprozess.
Welche Hakko-Lösung unterstützt automatisiertes Löten?
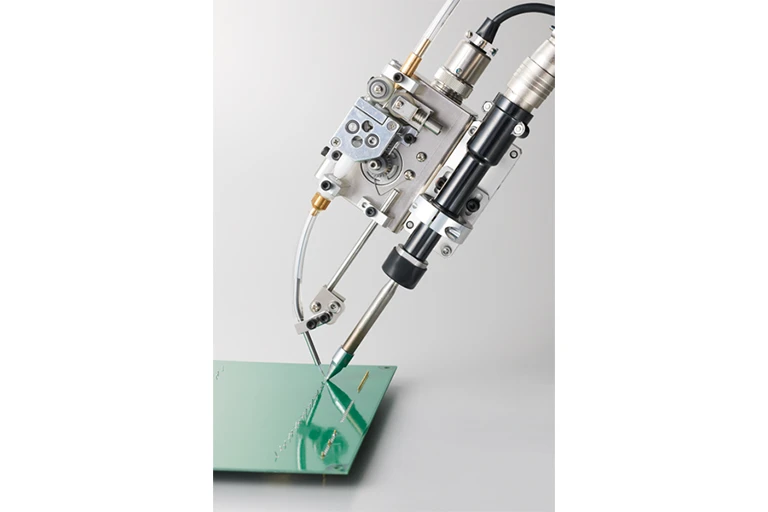
Hakko bietet mit FU-500 und FU-601 ein Auto-Soldering-System für automatisierte Lötprozesse. Die FU-500 übernimmt die präzise Lötdrahtzuführung, während die FU-601 als leistungsstarke Löteinheit für Roboterlöten eingesetzt wird.
Welche Rolle spielt die Lötspitze beim Schlepplöten?
Beim Schlepplöten muss die Lötspitze zur Anschlussgeometrie, Bewegung und Wärmeanforderung passen. Die richtige Spitzenform unterstützt eine gleichmäßige Wärmeübertragung und stabile Benetzung entlang der Lötstellen.
Wann ist Schlepplöten sinnvoll?
Schlepplöten ist sinnvoll bei Anschlussreihen, Steckerleisten oder Bauteilen mit gleichmäßig angeordneten Pins. Das Verfahren kann mehrere Lötstellen effizient in einer Bewegung bearbeiten.
Wann eignet sich Punktlöten beim Roboterlöten?
Punktlöten eignet sich für einzelne Lötstellen, unterschiedliche Padgeometrien, selektive Lötaufgaben und Baugruppen, bei denen die Wärmeeinbringung besonders gezielt erfolgen muss.
Was ist der Unterschied zwischen Punktlöten und Schlepplöten beim Roboterlöten?
Beim Punktlöten wird jede Lötstelle einzeln bearbeitet. Beim Schlepplöten wird die Lötspitze entlang mehrerer Anschlüsse geführt, sodass mehrere Lötstellen in einer Bewegung verlötet werden können.
Punktlöten vs. Schlepplöten beim Roboterlöten
Beim Roboterlöten entscheidet die Lötaufgabe darüber, ob Punktlöten oder Schlepplöten die bessere Methode ist. Punktlöten eignet sich besonders für einzelne, gezielte oder unterschiedlich aufgebaute Lötstellen. Schlepplöten spielt seine Stärken aus, wenn mehrere Anschlüsse in einer gleichmäßigen Bewegung gelötet werden können.
Für die Auswahl sind Bauteilgeometrie, Leiterplattenlayout, Zugänglichkeit, Taktzeit und gewünschte Lötqualität entscheidend. Mit der Hakko Roboterlöteinheit FU-500/FU-601 lassen sich automatisierte Lötprozesse auf diese Anforderungen abstimmen, von der präzisen Lötdrahtzuführung bis zur passenden Lötspitze und ergänzendem Zubehör.
Welche Vorteile bietet Punktlöten beim Roboterlöten?
Beim Punktlöten wird jede Lötstelle einzeln angefahren und gezielt verlötet. Dadurch lassen sich Lotmenge, Kontaktzeit und Wärmeeinbringung sehr genau steuern. Das Verfahren eignet sich besonders für einzelne Anschlüsse, selektive Lötstellen oder Baugruppen mit unterschiedlichen Padgeometrien.
Typische Vorteile sind:
hohe Kontrolle über jede einzelne Lötstelle
präzise Dosierung von Lot und Wärme
gute Eignung für wechselnde Lötstellengeometrien
gezielte Bearbeitung empfindlicher Bereiche
hohe Reproduzierbarkeit bei selektiven Lötaufgaben
Weitere Informationen zur Hakko Roboterlöteinheit finden Sie hier:
Welche Vorteile bietet Schlepplöten beim Roboterlöten?
Beim Schlepplöten wird die Lötspitze entlang mehrerer Anschlüsse geführt. So können mehrere Lötstellen in einer definierten Bewegung bearbeitet werden. Das Verfahren eignet sich besonders für Steckerleisten, Anschlussreihen oder Bauteile mit gleichmäßig angeordneten Pins.
Typische Vorteile sind:
effiziente Bearbeitung mehrerer Anschlüsse
kürzere Prozesszeiten bei geeigneten Geometrien
gleichmäßige Lötbewegung entlang einer Pin-Reihe
gute Eignung für wiederkehrende Lötaufgaben
stabile Ergebnisse bei abgestimmter Lötspitze und Drahtzuführung
Punktlöten oder Schlepplöten: Welche Methode ist besser?
Beim Roboterlöten entscheidet die Lötaufgabe darüber, ob Punktlöten oder Schlepplöten die bessere Methode ist. Punktlöten ist häufig die richtige Wahl, wenn einzelne Lötstellen präzise bearbeitet werden müssen. Schlepplöten ist sinnvoll, wenn mehrere Anschlüsse in einer definierten Bewegung gelötet werden können.
Entscheidend sind vor allem:
Anzahl und Anordnung der Lötstellen
Bauteilform und Padgeometrie
Leiterplattenaufbau
benötigte Wärmemenge
gewünschte Taktzeit
Zugänglichkeit der Lötstelle
Anforderungen an Wiederholgenauigkeit und Prozesssicherheit
In vielen Anwendungen kann auch eine Kombination beider Verfahren sinnvoll sein. Einzelne Lötstellen werden punktuell bearbeitet, während geeignete Anschlussreihen im Schlepplötverfahren gelötet werden.
Hakko FU-500: Präzise Lötdrahtzuführung für automatisierte Prozesse
Die Hakko FU-500 übernimmt die Lötdrahtzuführung im automatisierten Lötprozess. Sie sorgt dafür, dass der Lötdraht definiert und wiederholgenau an die Lötstelle geführt wird. Das ist sowohl beim Punktlöten als auch beim Schlepplöten wichtig, weil die Lotmenge zur jeweiligen Lötstelle und zum Bewegungsablauf passen muss.
Für den automatisierten Einsatz bietet die FU-500 Funktionen zur Überwachung der Drahtzuführung. Sie kann Störungen wie blockierten Draht, Schlupf oder das Ende der Drahtrolle erkennen. Dadurch lassen sich Unterbrechungen im Prozess schneller feststellen und Fehler durch eine unzureichende Lotzufuhr reduzieren.
Zusätzlich unterstützt die FU-500 Maßnahmen zur Reduzierung von Lotkugeln. Das ist besonders bei automatisierten Lötprozessen relevant, da Spritzer oder Rückstände die Baugruppe und benachbarte Bereiche beeinflussen können.
Hakko FU-601: Leistungsstarke Löteinheit für Roboterlöten
Die Hakko FU-601 ist die Löteinheit der Roboterlöteinheit und stellt die erforderliche Leistung für automatisierte Lötprozesse bereit. Sie unterstützt Anwendungen, bei denen Wärme gezielt, schnell und zuverlässig an die Lötstelle übertragen werden muss.
Beim Punktlöten ist das wichtig, weil jede Lötstelle einzeln angefahren wird und der Wärmeeintrag zur jeweiligen Anschlussform passen muss. Beim Schlepplöten kommt es darauf an, dass die Lötspitze entlang der Anschlussreihe gleichmäßig arbeiten kann und die Wärmeübertragung während der Bewegung erhalten bleibt.
Je nach Anlagenaufbau und Zugänglichkeit können unterschiedliche Lötkolbenvarianten eingesetzt werden, zum Beispiel gerade oder abgewinkelte Ausführungen. Dadurch lässt sich die Roboterlöteinheit besser an Bauraum, Bewegungsrichtung und Lötstelle anpassen.
Mehr zur Hakko Roboterlöteinheit FU-500/FU-601 erfahren Sie hier: